


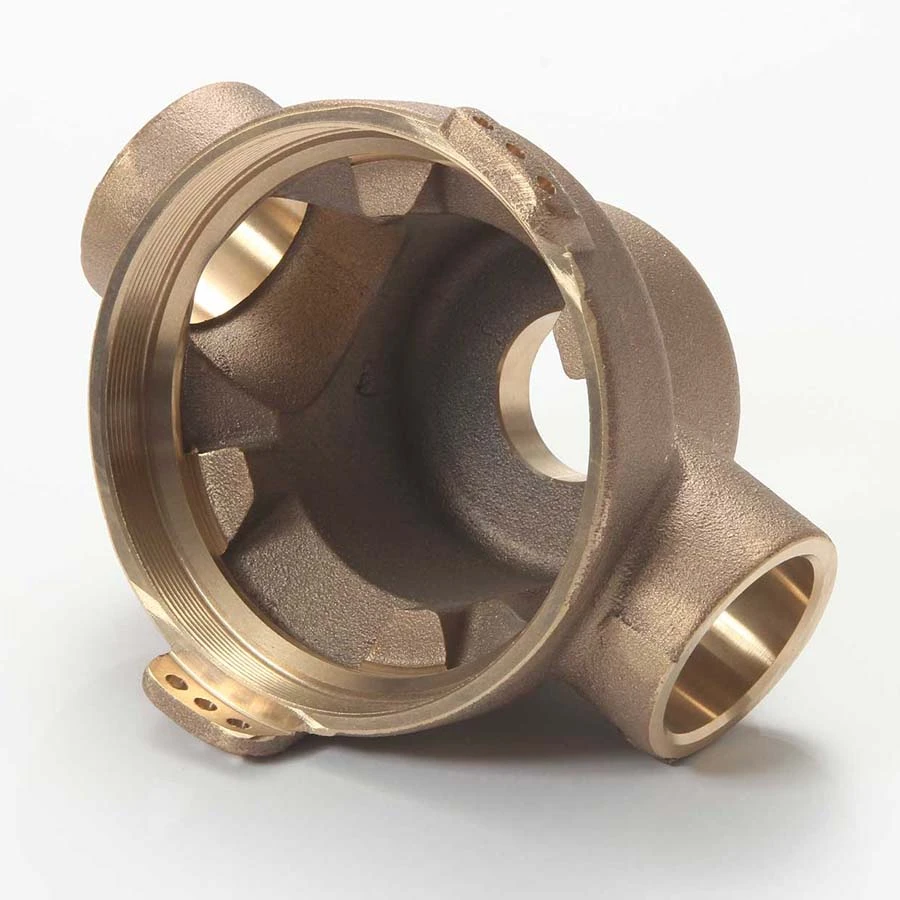
Можливості точної обробки з ЧПУ |
|||
| Зручності | Кількість | Діапазон розмірів (мм) | Річна потужність |
| Вертикальний обробний центр (VMC) | 48 комплектів | 1,500 × 1,000 × 800 | 6000 тонн або 300 000 штук |
| Горизонтальний обробний центр (VMC) | 12 комплектів | 1,200 × 800 × 600 | 2000 тонн або 100 000 шт |
| Верстат з ЧПУ | 60 комплектів | Макс обертання φ600 | 5000 тонн або 600 000 шт |
| Стандарт допуску: ISO 8062 2013, ISO 2768, ГОСТ 26645 (Росія) або GBT 6414 (Китай). | |||
Фрезерування — це процес обробки за допомогою обертових різців для видалення матеріалу із заготовки, що просувається (або подається) у напрямку під кутом до осі інструменту. Він охоплює широкий спектр різних операцій і машин, у масштабах від невеликих окремих деталей до великих важких-операцій групового фрезерування. Сьогодні це один із найпоширеніших процесів у промисловості та механічних цехах для обробки деталей до точних розмірів і форм.
Фрезерування можна виконувати за допомогою широкого діапазону верстатів. Початковим класом верстатів для фрезерування був фрезерний верстат (часто його називають фрезою). Після появи цифрового програмного керування (ЧПК) фрезерні верстати перетворилися на обробні центри (фрезерні верстати з автоматичними змінними інструментами, інструментальними магазинами або каруселями, ЧПК, системами охолодження та корпусами), які зазвичай класифікуються як вертикальні обробні центри (VMC) і горизонтальні обробні центри (HMC). Інтеграція фрезерування в токарне середовище та токарної обробки у фрезерне середовище, розпочате з живих інструментів для токарних верстатів і випадкового використання фрез для токарних операцій, призвело до нового класу верстатів, багатозадачних верстатів (МТМ), які спеціально -створено для забезпечення стратегії обробки за замовчуванням із використанням будь-якої комбінації фрезерування та токарної обробки в межах однієї робочої зони.
Порівняння марок міді, латуні та бронзи |
|||||||
| Групи | AISI | W-нещо | DIN | BS | JIS | EN | ISO |
|
МІДЬ |
C10200 | 2.0040 | OF Cu | C103 | C1020 | CW008A | Cu-OF |
| C11000 | 2.0060 | E-Cu57 | C101 | C1100 | CW004A | Cu-ETP | |
| - | 2.0065 | E-Cu58 | - | - | - | - | |
| C10300 | 2.0070 | SE Cu | - | - | CW021A | - | |
| C12200 | 2.0090 | SF Cu | C106 | C1220 | CW024A | Cu-DHP | |
| C12500 | - | Cu-FRTP | C104 | - | CR006A | - | |
| C70320 | 2.0857 | - | - | - | CW112C | CuNi3Si | |
| C14200 | 2.1202 | SB Cu | C107 | - | - | Cu-AsP | |
| - | 2.1356 | Cu Mn 3 | - | - | - | - | |
| - | 2.1522 | Cu Si2 Mn | - | - | - | - | |
| C16200 | - | C108 | - | - | CuCd1 | ||
| C18200 | - | CC101 | - | CW105C | CuCr1 | ||
| C191010 | - | - | - | CW109C | CuNi1Si | ||
| C70250 | - | CC102 | - | CW111C | CuNi2Si | ||
| C17200 | - | CB101 | - | CW101C | CuBe2 | ||
| C17300 | - | - | - | CW102C | CuBe2Pb | ||
| C17510 | - | - | - | CW110C | CuNi2Be | ||
| C17500 | - | C112 | - | CW104C | CuCo2Be | ||
| C15000 | - | - | - | CW120C | CuZr | ||
| C65100 | - | - | - | CW115C | CuSi2Mn | ||
| C65500 | - | CS101 | - | CW116C | CuSi3Mn1 | ||
| C14500 | - | C109 | - | CW118C | CuTeP | ||
| C14700 | - | C111 | - | CW114C | CuSP | ||
| C18700 | - | - | - | CW113C | CuPb1P | ||
|
ЛАТУНЬ |
C21000 | 2.0220 | CuZn5 | CZ125 | C2100 | CW500L | - |
| C22000 | 2.0230 | CuZn10 | Cz101 | C2200 | CW501L | - | |
| C23000 | 2.0240 | CuZn15 | CZ102 | C2300 | CW502L | - | |
| C24000 | 2.0250 | CuZn20 | CZ103 | C2400 | CW503L | - | |
| C25600 | - | CuZn28 | - | - | - | - | |
| C26000 | 2.0265 | CuZn30 | CZ106 | C2600 | CW505L | - | |
| C26800 | 2.0280 | CuZn33 | - | C2680 | CW506L | - | |
| C27200 | - | CuZn36 | - | - | - | - | |
| C27200 | 2.0321 | CuZn37 | CZ108 | C2700 | CW508L | - | |
| C27000 | 2.0335 | CuZn36 | CZ107 | C2700 | CW507L | - | |
| C28000 | 2.0360 | CuZn40 | CZ109 | C2800 | CW509L | - | |
| C33500 | - | CuZn37Pb0,5 | - | - | - | - | |
| C34000 | - | CuZn35Pb1 | CZ118 | C3501 | - | - | |
| C34500 | 2.0331 | CuZn36Pb1,5 | CZ119 | - | CW601N | - | |
| C34000 | 2.0331 | CuZn36Pb1,5 | CZ119 | C3501 | CW600N | - | |
| C35300 | 2.0371 | CuZn38Pb1,5 | CZ128 | - | - | - | |
| C36500 | 2.0372 | CuZn39Pb0,5 | CZ123 | - | CW610N | - | |
| C36000 | 2.0375 | CuZn36Pb3 | CZ124 | C3601 | CW603N | - | |
| C37700 | 2.0380 | CuZn39Pb2 | CZ 131 / (CZ128) | C3771 | CW612N | - | |
| C38500 | 2.0401 | CuZn39Pb3 | CZ121 | C3603 | CW614N | - | |
| C38000 | 2.0402 | CuZn40Pb2 | CZ122 | - | CW617N | - | |
| - | 2.0410 | CuZn44Pb2 | CZ130 | - | - | - | |
| C68700 | 2.0460 | CuZn20Al2 | CZ110 | - | - | - | |
| C44300 | 2.0470 | CuZn28Sn1 | CZ111 | - | - | - | |
| - | 2.0530 | CuZn38Sn1 | - | - | - | - | |
| - | 2.0550 | CuZn40Al2 | - | - | - | - | |
| - | 2.0561 | CuZn40Al1 | - | - | - | - | |
| - | 2.0572 | CuZn40Mn2 | CZ136 | - | CW723R | - | |
| C61400 | 2.0932 | CuAl8Fe3 | - | - | CW303G | - | |
| C63000 | 2.0966 | CuAl10Ni5Fe4 | CA104 | - | CW307G | - | |
|
БРОНЗА |
C50700 | 2.1010 | CuSn2 | - | - | - | - |
| C51100 | 2.1016 | CuSn4 | PB101 | C5111 | CW450K | - | |
| C51000 | - | CuSn5 | PB102 | C5102 | CW451K | - | |
| C51900 | 2.1020 | CuSn6 | PB103 | C5191 | CW452K | - | |
| C52100 | 2.1030 | CuSn8 | PB104 | C5212 | CW453K | - | |
| - | - | CuSn10 | - | - | - | - | |
| - | - | CUSn11 | - | - | - | - | |
| - | - | CuSn12 | - | - | - | - | |
▶ Обладнання для точної обробки компонентів:
• Конверсійні верстати: 20 комплектів.
• Верстати з ЧПУ: 60 комплектів.
• 3-осьовий обробний центр: 10 комплектів.
• 4-осьовий обробний центр: 5 комплектів.
• 5-осьовий обробний центр: 2 комплекти
▶ Можливості точної обробки
• Максимальний розмір: 1500 мм × 800 мм × 500 мм
• Діапазон ваги: 0,1 кг - 500 кг
• Річна потужність: 10 000 тонн
• Точність: Відповідно до стандартів: .... або за запитом. Мінімум ±0,003 мм
• Діаметр отворів до ±0,002 мм.
• Плоскість, округлість і прямолінійність: відповідно до стандартів або за запитом.
▶ Доступний процес
• Точіння
• Фрезерування
• Решетування
• Свердління
• Хонінгування, Шліфування.
• Прання
▶ Доступні матеріали з чорних металів для компонентів точної обробки:
• Чавун, включаючи сірий та ковкий чавун
• Вуглецева сталь з низьковуглецевої сталі, середньовуглецевої сталі та високовуглецевої сталі.
• Сталеві сплави від стандартних до спеціальних марок за запитом.
▶ Доступні кольорові метали для компонентів точної обробки:
• Алюміній та його сплави
• Латунь і мідь
• Цинк та їх сплави
• Нержавіюча сталь
▶ Загальні комерційні умови
• Основний робочий процес: Запит і пропозиція → Підтвердження деталей / Пропозиції щодо зменшення витрат → Розробка інструментів → Пробне лиття → Затвердження зразків → Пробне замовлення → Масове виробництво → Безперервна процедура замовлення
• Термін виконання: орієнтовно 15-25 днів для розробки інструментів і приблизно 20 днів для масового виробництва.
• Умови оплати: обговорюються.
• Способи оплати: T/T, L/C, West Union, Paypal.
Механічна обробка вимагає уваги до багатьох деталей, щоб заготовка відповідала специфікаціям, викладеним у кресленнях або кресленнях. Окрім очевидних проблем, пов’язаних із правильними розмірами, існує проблема досягнення правильної обробки або гладкості поверхні заготовки. Погана обробка обробленої поверхні заготовки може бути спричинена неправильним затисканням, тупим інструментом або неналежним виглядом інструменту. Часто ця погана обробка поверхні, відома як стукіт, проявляється хвилястою або нерівною обробкою та появою хвиль на оброблених поверхнях заготовки.
Механічна обробка — це будь-який процес, у якому ріжучий інструмент використовується для видалення дрібних шматочків матеріалу із заготовки (заготовку часто називають «роботом»). Для виконання операції необхідний відносний рух між інструментом і роботою. Цей відносний рух досягається в більшості операцій обробки за допомогою основного руху, який називається «швидкість різання», і вторинного руху, який називається «подача». Форма інструменту та його проникнення в робочу поверхню в поєднанні з цими рухами створюють бажану форму отриманої робочої поверхні.


Популярні Мітки: мідна оброблена частина, латунні обробні деталі, обробка латуні з ЧПУ


